

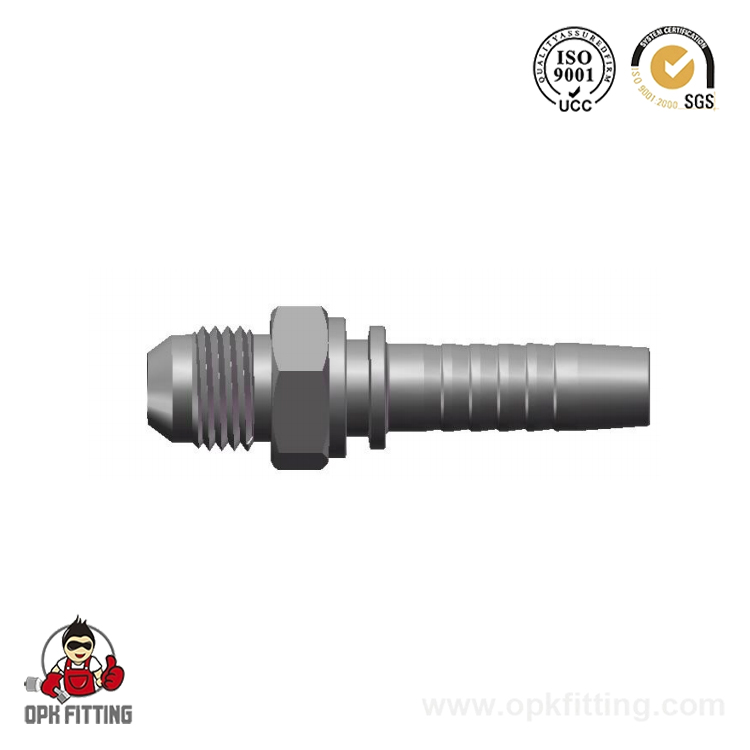
10711 گیگابایت متریک نر 74 درجه مخروطی
Cat:اتصالات استاندارد متریک
1. مواد اولیه: فولاد کربنی و فولاد ضد زنگ موجود است 2. آبکاری استاندارد: روکش روی سه ظرفیتی (Cr3 / بدون کروم)، نقره ای و زرد 3...
See Detailsسیستمهای هیدرولیک یکی از قویترین و قابلاطمینانترین فناوریهای انتقال نیرو در تجهیزات صنعتی و متحرک هستند - با این حال، هر ساله سهم قابل توجهی از آسیبهای جدی در محل کار را نیز به عهده دارند. آسیب های تزریق مایع هیدرولیک ، حوادث ترکیدگی شلنگ و نشت فشار بالا سالانه هزاران تصادف از دست رفته را تشکیل می دهند. در ساخت و ساز، کشاورزی، تولیدی و صنایع دریایی. خبر خوب این است که اکثریت قریب به اتفاق این حوادث زمانی قابل پیشگیری هستند که اپراتورها از شیوه های ایمنی اثبات شده پیروی کنند.
این مقاله ده نکته ایمنی هیدرولیک قابل اجرا را ارائه می دهد که بر اساس داده های دنیای واقعی و اصول مهندسی است. چه با آن کار کنید شیلنگ هیدرولیک بیل مکانیکی مجامع در یک سایت کار یا مدیریت شلنگ هیدرولیک صنعتی شبکه های موجود در یک مرکز تولید، این دستورالعمل ها مستقیماً برای عملیات روزانه شما اعمال می شود. ابتدا جدول خلاصه را برای یک نمای کلی سریع بخوانید، سپس از بخش های دقیق برای ایجاد یا تجدید برنامه ایمنی خود استفاده کنید.
| # | نکته ایمنی | خطاب به ریسک اولیه | سطح اولویت |
|---|---|---|---|
| 1 | قبل از هرگونه تعمیر و نگهداری، فشار را کاهش دهید | آسیب تزریق مایع | انتقادی |
| 2 | شلنگ ها و اتصالات را به طور منظم بررسی کنید | ترکیدگی شلنگ، آتش سوزی، آلودگی | انتقادی |
| 3 | از درجه بندی شیلنگ و مسیریابی صحیح استفاده کنید | شکست زودرس، سایش | بالا |
| 4 | هرگز از دستان برهنه برای تشخیص نشتی استفاده نکنید | تزریق مایع، نفوذ به پوست | انتقادی |
| 5 | اتصالات را با مشخصات شلنگ مطابقت دهید | دمیدن، نشتی | انتقادی |
| 6 | از PPE مناسب استفاده کنید | آسیب چشم و پوست | بالا |
| 7 | حداقل شعاع خم را رعایت کنید | ریزش لوله داخلی، شکست | بالا |
| 8 | فشار سیستم را به طور مداوم کنترل کنید | فشار بیش از حد، خرابی قطعات | بالا |
| 9 | از ابزار و تکنیک مناسب چین دادن استفاده کنید | اتصالات دمنده، نشتی | بالا |
| 10 | فواصل تعویض را رعایت کنید نه ظاهر | تخریب درونی پنهان | بالا |
تنها مهمترین قانون ایمنی هیدرولیک این است که قبل از قطع کردن سیستم، فشار را به طور کامل کاهش دهید شیلنگ هیدرولیک ، اتصالات یا جزء. سیستم های هیدرولیک معمولاً در فشارهای بین 200 تا 400 بار (تقریباً 3000-6000 psi) کار می کنند. در این فشارها، اگر یک کانکتور بدون آزاد شدن فشار قبلی شل شود، سیال باقیمانده در یک مدار ظاهراً بیکار می تواند با سرعت بیش از 400 متر در ثانیه خارج شود. این مکانیسم پشت آسیب های تزریق مایع هیدرولیک است - یکی از جدی ترین انواع آسیب های پزشکی در تعمیر و نگهداری صنعتی، زیرا نقطه ورود زخم ممکن است به طور سطحی جزئی به نظر برسد در حالی که آسیب بافت داخلی شدید است.
برای کاهش فشار صحیح، محرک اصلی (موتور یا موتور الکتریکی) را خاموش کنید، تمام شیرهای کنترل را در دامنه کامل حرکت خود بچرخانید تا فشار محبوس شده در مدارهای محرک را آزاد کنند، و قبل از لمس هر یک از گیج سیستم، فشار صفر را روی گیج سیستم تأیید کنید. شیلنگ هیدرولیک fittings یا اتصال دهنده ها توجه داشته باشید که برخی از مدارها دارای انباشتههایی هستند که سیال تحت فشار را حتی پس از خاموش شدن دستگاه ذخیره میکنند - این مدارها باید به طور جداگانه طبق روش سازنده جدا و تخلیه شوند.
در شیلنگ هیدرولیک بیل مکانیکی تعمیر و نگهداری، همچنین بسیار مهم است که تمام ادوات را قبل از شروع کار روی مدار هیدرولیک به زمین پایین بیاورید و بارهای معلق را مسدود کنید. سیلندرهای با بار گرانشی می توانند فشار برگشتی ایجاد کنند که پس از خاموش شدن موتور همچنان ادامه دارد و اغلب توسط تکنسین های بی تجربه نادیده گرفته می شود.
بازرسی برنامه ریزی شده ستون فقرات برنامه های ایمنی هیدرولیک است. درdustrial hydraulic hose مجموعه ها در طول زمان از طریق ترکیبی از سایش داخلی ناشی از ذرات مایع، ساییدگی خارجی در اثر تماس با سطوح دستگاه، چرخه حرارتی، قرار گرفتن در معرض اشعه ماوراء بنفش و حمله شیمیایی ناشی از مایعات ناسازگار تخریب می شوند. بسیاری از خرابی ها با یک پروتکل بازرسی ساختاری بصری و لمسی قابل پیش بینی و پیشگیری هستند.
در طول هر بازرسی، به دنبال علائم هشدار دهنده زیر در تمام طول هر یک باشید شیلنگ هیدرولیک assembly :
درdustry guidance generally recommends visual inspection every 250 operating hours for high-cycle applications, and a comprehensive inspection including pressure testing annually or at each major service interval. Any hose that shows one or more of the above defects should be replaced immediately — not tagged for "monitor and replace next service." The cost of an unscheduled hose failure, including downtime, cleanup, and potential injury, far outweighs the cost of a proactive replacement.
نمودار بالا نشان می دهد که سایش خارجی علت اصلی آن است شیلنگ هیدرولیک شکست، 40 درصد موارد میدانی را تشکیل می دهد. این امر اهمیت استفاده از آستین محافظ، گیره های شلنگ و مسیریابی صحیح را برای جلوگیری از تماس شیلنگ با ماشین نشان می دهد. مسیریابی نامناسب و خم شدن بیش از حد با هم 30 درصد بیشتر را تشکیل می دهند که تأکید می کند کیفیت نصب به اندازه کیفیت مواد حیاتی است. خرابی اتصالات و چین خوردگی - که بسیاری از آنها به دلیل استفاده از غیر منطبق ایجاد می شوند اتصالات پرس هیدرولیک یا تنظیمات نادرست ابزار چین دار - 20٪ موارد را نشان می دهد و با روش های ابزار و مشخصات مناسب کاملاً قابل پیشگیری است. آلودگی مایع، در 10٪، یک تجزیه کننده بی صدا است که عمر شلنگ را از داخل به بیرون از طریق آسیب ذرات ساینده به لوله داخلی کوتاه می کند.
انتخاب سمت راست شلنگ هیدرولیک فشار بالا برای هر موقعیت مدار، موضوع انتخاب بالاترین امتیاز موجود نیست - بلکه مربوط به تطبیق مشخصات شیلنگ با شرایط عملیاتی آن مدار خاص است. هر مدار هیدرولیک دارای حداکثر فشار کاری تعریف شده (MWP) است، اما در هنگام فعال کردن سوپاپ، رویدادهای پایان سکته سیلندر و راهاندازی سیستم، جهشهای فشار (میخهای گذرا) را نیز تجربه میکند. این نوسانات می تواند دو تا سه برابر فشار کاری حالت پایدار باشد و باید در محدوده عملکرد ضربه ای شیلنگ باشد.
استانداردهای رایج شلنگ مانند SAE J517، EN 853، و EN 857 درجه بندی فشار، عملکرد چرخه ضربه و مشخصات ساخت و ساز را برای سیم بافته و سیم مارپیچ تعریف می کنند. شلنگ هیدرولیک صنعتی . یک شیلنگ مارپیچ چهار سیم (معادل SAE 100R13 یا EN 856 4SP) برای مدارهای فشار بالا و ضربه ای بالا مانند مدارهای موجود در سیلندرهای هیدرولیک متحرک و سیستم های فرمان مناسب است، در حالی که یک شیلنگ بافته شده دو سیم (SAE 100R3 برای بازگشت 2 / EN 100R5 کافی است) خطوط
مسیریابی به همان اندازه حیاتی است. یک شیلنگ به درستی مشخص شده که خیلی نزدیک به منیفولد اگزوز، روی لبه فلزی تیز یا زیر مجموعه ای لاستیکی قرار می گیرد، بدون توجه به درجه فشار آن، پیش از موعد از کار می افتد. قوانین مسیریابی عمومی عبارتند از: حفظ حداقل فاصله 25 میلی متری از سطوح داغ بدون محافظ حرارتی، اجتناب از تماس با قطعات متحرک، استفاده از گیره ها در فواصل بیش از 500 میلی متر برای مسیرهای افقی بدون پشتیبانی، و اطمینان از اینکه هیچ شلنگی تحت فشار محوری قرار نگرفته است.
نمودار ستونی بالا حداکثر درجه بندی فشار کاری معمول را نشان می دهد شلنگ هیدرولیک فشار بالا ساخت و ساز در سوراخ DN12. ساختار چهار مارپیچی 4SH/R15 با فشار کاری تا 420 بار، آن را به انتخاب استاندارد برای تجهیزات سنگین متحرک مانند بیل مکانیکی، بولدوزر و ماشینآلات معدنی تبدیل میکند که در آن فشار و فشار شدید است. ساختار بافته تک سیم 1SN که دارای 160 بار است، فقط برای خطوط پیلوت فشار پایین و خطوط برگشت مناسب است. انتخاب یک ساختار شیلنگ یک طبقه پایین تر از مدار مورد نیاز - یک میانبر متداول خرید - به طور قابل توجهی احتمال خرابی زودهنگام را در شرایط بارگذاری ضربه ای افزایش می دهد، حتی اگر شیلنگ هرگز از فشار نامی حالت ثابت خود در طول عملیات عادی تجاوز نکند.
آسیب تزریق مایع هیدرولیک به عنوان یک اورژانس پزشکی طبقه بندی می شود، زیرا زخم ورودی - معمولاً یک سوراخ کوچک - میزان واقعی آسیب بافت داخلی را می پوشاند. الف شیلنگ هیدرولیک نشت پین هول در فشار 300 بار، یک جت سیال با سرعت و فشار کافی برای نفوذ به پوست، چربی و عضله تولید می کند و روغن هیدرولیک (یا مایع استر زیست تخریب پذیر) را به عمق بافت تزریق می کند. بافت اطراف با نکروز التهابی سریع پاسخ می دهد و بدون دبریدمان جراحی در عرض چند ساعت، آسیب می تواند منجر به ناتوانی دائمی یا قطع عضو شود.
روش صحیح برای تعیین محل نشتی هیدرولیک مشکوک، استفاده از یک تکه مقوا یا کاغذ است که به آرامی در امتداد شیلنگ و سطح اتصالات در حالی که از عینک ایمنی استفاده می شود، حرکت می کند. جت سیال یک علامت مرطوب روی کاغذ می گذارد که محل نشتی را بدون تماس با پوست نشان می دهد. کیتهای رنگ فلورسنت، که یک ردیاب مرئی UV را به سیال هیدرولیک وارد میکنند، همچنین بهطور گسترده برای تعیین محل نشتیهای نوع نشت در اتصالات، صفحههای منیفولد و مهر و موم میلههای سیلندر بدون نیاز به لمس اجزای تحت فشار استفاده میشوند. این کیت های رنگ با اکثر سیالات هیدرولیک مبتنی بر نفت و زیست تخریب پذیر سازگار هستند و عملکرد سیال را در سطوح دوز توصیه شده تحت تاثیر قرار نمی دهند.
اگر آسیب تزریق مایع هیدرولیک رخ دهد، فرد مبتلا باید فوراً به بخش اورژانس منتقل شود و پزشک معالج باید مطلع شود که زخم شامل تزریق مایع هیدرولیک است - نه یک برش یا سوراخ ساده. درمان باید جراحی باشد، نه محافظه کارانه، و زمان از آسیب تا دبریدمان تعیین کننده اصلی نتیجه است.
اتصالات شلنگ هیدرولیک به عنوان یک سیستم با بدنه شلنگی که به آن متصل می شوند مهندسی شده اند. اتصالاتی که برای ساخت یک شیلنگ طراحی شده است - با قطر ورودی خاص، ضخامت دیواره فرول و هندسه چین دار - هنگامی که به یک برند شلنگ یا ساختار متفاوت نصب شود، عملکرد قابل اعتمادی نخواهد داشت، حتی اگر اندازه سوراخ اسمی یکسان به نظر برسد. مجموعههای ناهماهنگ ممکن است در فشار کم بدون نشتی به نظر برسند، اما زمانی که تحت فشار کاری کامل یا چرخه ضربهای قرار میگیرند، به طرز فاجعهباری از کار میافتند.
پارامترهای کلیدی که باید بین a مطابقت داشته باشند شیلنگ هیدرولیک connector مجموعه و شیلنگ میزبان آن عبارتند از: اندازه سوراخ (ID)، باند تحمل قطر بیرونی شلنگ (OD)، سازگاری با مواد لوله داخلی، و درجه فشار. اتصالات پرس هیدرولیک علاوه بر این به مجموعه قالب چین و قطر چین هدف برای هر ترکیب خاص شلنگ اتصالات نیاز دارید - این مشخصات در نمودارهای چیندار توسط سازندگان اتصالات منتشر شده است و باید دقیقاً رعایت شود. چروک شدن بیش از حد لوله داخلی را فرو می ریزد و جریان را محدود می کند. چین و چروک زیر باعث می شود اتصالات غیر ایمن و آسیب پذیر در برابر فشار تحت فشار قرار گیرد.
برای اتصالات انتهای رزوه، مطابقت صحیح نوع رزوه به همان اندازه مهم است. اتصالات فلنج BSP (British Standard Pipe)، NPT (National Pipe Thread)، جرقه 37 درجه JIC، ORFS (O-ring face seal)، و اتصالات فلنج SAE Code 61/62 علیرغم برخی شباهت های ابعادی سطحی، قابل تعویض نیستند. یک نر BSP که روی یک پورت ماده NPT نصب شده است ممکن است به نظر سفت شود، اما تحت فشار نشت می کند زیرا شکل رزوه و مکانیسم آب بندی متفاوت است.
| موضوع / نوع پایان | روش آب بندی | محدوده حداکثر فشار | برنامه مشترک |
|---|---|---|---|
| ORFS (SAE J1453) | اورینگ روی صورت صاف | تا 420 بار | بالا-pressure lines, mobile equipment |
| شراره JIC 37 درجه | صندلی فلر فلز به فلز | تا 345 بار | لوله کشی هیدرولیک عمومی |
| BSPP (رشته G) | مهر و موم باند شده یا O-ring | تا 350 بار | سیستم های صنعتی اروپا |
| فلنج SAE (کد 61/62) | O-ring در شیار، پیچ و مهره | تا 420 بار (Code 62) | سوراخ بزرگ، فشار بسیار بالا |
| NPT (مخروطی) | درزگیر تداخل رزوه | تا 200 بار | بازارهای کم فشار، آمریکای شمالی |
تجهیزات حفاظت فردی برای کارهای هیدرولیک باید شامل عینک های ایمنی در برابر پاشش مواد شیمیایی یا محافظ صورت، دستکش های مقاوم در برابر مایعات درجه بندی شده برای محدوده دمای عملیاتی و کفش های فولادی باشد. هنگام کار در نزدیکی مدارهای پرفشار تحت شرایط عملیاتی - به عنوان مثال، خوانش فشار یا انجام تنظیمات با سیستم فعال - یک محافظ صورت به تنهایی به عینک ایمنی ترجیح داده می شود زیرا از تمام صورت در برابر پاشش در برابر شکست غیر منتظره در اتصال محافظت می کند. روغن هیدرولیک در دمای 80 تا 90 درجه سانتی گراد (دمای کار معمول در سیستم های صنعتی مداوم) علاوه بر خواص تحریک شیمیایی خود مایع، باعث سوختگی حرارتی در تماس با پوست می شود.
هر شیلنگ هیدرولیک حداقل شعاع خمش منتشر شده را دارد - محکم ترین منحنی که می تواند بدون تغییر شکل دائمی لوله داخلی یا پیچ خوردن لایه تقویت کننده بپذیرد. هنگامی که یک شیلنگ به زیر این شعاع خم می شود، لوله داخلی تا حدی در قسمت داخلی خم فرو می ریزد، جریان را محدود می کند و نقطه تمرکز تنش ایجاد می کند که تحت فشار ضربه ای خسته و از بین می رود. برای شیلنگهای بافته دو سیم معمولی DN16 (5/8 اینچ)، حداقل شعاع خمش تقریباً 130 میلیمتر است. مسیریابی شیلنگها در فضاهای تنگ بدون استفاده از اتصالات زانویی برای کاهش خمیدگی، یک خطای معمول نصب در سیستمهای هیدرولیک بیل مکانیکی است، جایی که فضای محدود پوشش باعث میشود تکنسینها به جای استفاده از شیلنگهای 904 درجه در اطراف گوشهها، مجبور شوند از شیلنگهای 904 درجه استفاده کنند. شیلنگ هیدرولیک fittings .
دریچههای کاهش فشار، دستگاه اصلی حفاظت از فشار بیش از حد در سیستمهای هیدرولیک هستند، اما برای تأیید باز شدن در فشار تنظیم شده صحیح، به تأیید دورهای نیاز دارند. شیر تسکین دهنده ای که بالا رفته است - حتی 15 تا 20 درصد بالاتر از تنظیم اسمی خود - می تواند شلنگ ها و اتصالات را در معرض فشارهایی قرار دهد که بیش از ضریب ایمنی آنها است. از گیج های پر از گلیسیرین کالیبره شده در نقاط تست کلیدی در طول سرویس برنامه ریزی شده استفاده کنید، و بررسی کنید که هر شیر تسکین در ± 5٪ از مشخصات خود باز می شود. برای سیستم های مجهز به مبدل های فشار الکترونیکی، اطمینان حاصل کنید که این مبدل ها سالانه بر اساس استاندارد مرجع کالیبره شده اند.
نمودار رادار سطوح انطباق عملکرد ایمنی هیدرولیک را در بخشهای ساخت و ساز/تجهیزات سیار و بخشهای تولید صنعتی، بر اساس دادههای برنامه تعمیر و نگهداری ممیزی شده مقایسه میکند. بخش ساخت و ساز کاهش فشار قوی و انطباق با بازرسی را نشان میدهد - احتمالاً ناشی از فشار نظارتی قابل مشاهده به دنبال حوادث پرمخاطب سایت است - اما در کالیبراسیون گیج فشار و رعایت شعاع خمش در حین تعویض شیلنگ میدان امتیاز کمتری دارد. تولیدات صنعتی انطباق با PPE و مشخصات اتصالات بالاتری را نشان می دهد که منعکس کننده تأثیر تیم های مهندسی داخلی و HSE است. هر دو بخش فرصتهای روشنی برای بهبود در ابعادی دارند که در آن امتیازات آنها پایینتر است، و آموزش هدفمند در مورد آن شیوههای خاص معمولاً کاهش قابلاندازهگیری در حوادث مرتبط با هیدرولیک را در یک چرخه تعمیر و نگهداری ارائه میدهد.
A شیلنگ هیدرولیک assembly فقط به اندازه ضعیف ترین چینش قوی است. فرآیند چین دادن به طور مکانیکی فرول a را قفل می کند اتصالات پرس هیدرولیک بر روی بدنه شلنگ، ایجاد محفظه مکانیکی اولیه که در برابر ضربه زدن تحت فشار مقاومت می کند. این فرآیند به یک ماشین چیندار مدرج، مجموعه قالب مناسب مطابق با سری اتصالات و OD شیلنگ، و قطر چین هدف که در نمودار مشخصات چینخوردگی منتشر شده است، نیاز دارد. تلاش برای چین دادن با یک مجموعه قالب کماندازه، یک ماشین فرسوده، یا با استفاده از قضاوت بصری بهجای اندازهگیری قطر چینخوردگی، مجموعههایی را تولید میکند که ممکن است آزمایش نیمکت فشار پایین را پشت سر بگذارند، اما در شرایط کار شکست بخورند.
بعد از چین دادن، هر کدام شیلنگ هیدرولیک assembly باید با تاریخ مونتاژ، استاندارد شیلنگ، درجه فشار کاری و شناسه تکنسین برای ردیابی مشخص شود. این روش شناسایی در کاربردهای هیدرولیک هوافضا و دفاعی استاندارد است و به طور فزاینده ای در تجهیزات سیار و تعمیر و نگهداری کارخانه های صنعتی به عنوان بخشی از سیستم های مدیریت ایمنی مستند استفاده می شود. مجموعههای بدون اسناد قابل ردیابی باید بهعنوان تأیید نشده تلقی شوند و قبل از بازگشت به خدمت جایگزین شوند.
یک شلنگ هیدرولیک که از بیرون تمیز و دست نخورده به نظر می رسد ممکن است به طور قابل توجهی در داخل تخریب شود. لوله داخلی a شلنگ هیدرولیک فشار بالا در اثر چرخش فشار که از بیرون قابل مشاهده نیست، دچار آسیب خستگی می شود. با گذشت زمان، ریزترکها در لوله داخلی ایجاد میشوند و به سیال اجازه میدهند تا به لایه تقویتکننده (معروف به "ویکینگ") مهاجرت کند، جایی که خوردگی سیم را از داخل به بیرون تسریع میکند. تا زمانی که تاول خارجی یا خوردگی سیم قابل مشاهده شود، شیلنگ ممکن است چند روز یا چند ساعت از خرابی فاصله داشته باشد تا چند ماه.
اکثر تولیدکنندگان شیلنگ و OEM دستورالعملهای حداکثر عمر مفید را منتشر میکنند - معمولاً چهار تا شش سال برای نصب استاتیک و دو تا سه سال برای برنامههای کاربردی تلفن همراه با چرخه بالا مانند شیلنگ هیدرولیک بیل مکانیکی مدارها این فواصل باید به عنوان حداکثر محدودیت در نظر گرفته شوند، نه هدف. محیطهای عملیاتی با گرمای زیاد، قرار گرفتن در معرض مواد شیمیایی تهاجمی، یا دوچرخهسواری سنگین ممکن است فواصل تعویض کوتاهتر را بر اساس شرایط کاربرد خاص توجیه کنند.
نمودار خطی نشان می دهد که چگونه احتمال خرابی پس از سال سوم خدمات در برنامه های هیدرولیک سیار بالا به شدت افزایش می یابد. در طول دو سال اول، احتمال خرابی کم است زیرا بدنه شلنگ بیشتر یکپارچگی لوله داخلی اولیه و استحکام کششی سیم تقویتی خود را حفظ می کند. پس از سال سوم، چرخه های تکانه انباشته شده شروع به غلبه بر عمر خستگی باقیمانده لوله داخلی می کنند و احتمال شکست به شدت افزایش می یابد. به همین دلیل است که حداکثر فاصله سرویس توصیه شده در علامت سه ساله نشان داده می شود - کارکرد شیلنگ ها فراتر از این نقطه به معنای پذیرش افزایش تصاعدی خطر خرابی با هر ماه سرویس اضافی است. جایگزینی فعال در این آستانه یا قبل از آن به طور قابل توجهی مقرون به صرفه تر از خرابی برنامه ریزی نشده است، حتی زمانی که هزینه مواد و کار جایگزینی زودهنگام در نظر گرفته شود.
ده نکته ایمنی بالا زمانی موثرتر هستند که با دسترسی به درست مشخص شده و تولید استاندارد پشتیبانی شوند. شیلنگ هیدرولیک مجموعه ها و اتصالات. کار با تامین کننده ای که زمینه کاربرد کامل را درک می کند - درجه بندی فشار، سازگاری سیال، محدوده دما، فرکانس چرخه ضربه و محیط تنظیمی - خطر خطاهای مشخصات را که علت اصلی بسیاری از حوادث هیدرولیکی هستند، کاهش می دهد.
OPK FITTING Hydraulic Equipment Factory یک تولید کننده حرفه ای چینی است شیلنگ هیدرولیک fittings , شلنگ هیدرولیک فشار بالا و اجزای مونتاژ مرتبط. OPK FITTING با تجربه تولید گسترده در ماشین آلات، متالورژی، نفت، ساخت و ساز، صنایع دریایی، کشاورزی، دارویی و صنایع غذایی، طیف گسترده ای از سطوح فشار و معیارهای اندازه را ارائه می دهد. این شرکت خدمات سفارشی سازی ODM/OEM را برای اتصالات پرس هیدرولیک ، آداپتورها و کامل شیلنگ هیدرولیک assembly راه حل هایی که مشتریان را قادر می سازد دقیقاً هندسه اتصال، شکل رزوه، درجه مواد و درجه فشار مورد نیاز برای سیستم خود را مشخص کنند.
با منبع یابی شلنگ هیدرولیک صنعتی و اتصالات از یک تولید کننده با سیستم های کیفیت مستند، خریداران به قابلیت ردیابی و اطمینان از مشخصاتی دست می یابند که زیربنای نوع برنامه تعمیر و نگهداری پیشگیرانه شرح داده شده در این مقاله است. شیلنگهایی با درجهبندی فشار قابل تأیید، اتصالات با مشخصات چینخوردگی منتشر شده، و مجموعههای تولید شده بر اساس استانداردهای تعریفشده، پایهای هستند که عملکرد سیستم هیدرولیک ایمن بر روی آن ساخته میشود.
بیشتر شیلنگ هیدرولیک بیل مکانیکی سازندگان و OEM ها حداکثر عمر مفید دو تا سه سال را برای مدارهای با چرخه بالا مانند خطوط بوم، بازو و سطل و تا چهار سال برای کاربردهای دور پایین تر مانند موتورهای مسافرتی و مدارهای خلبان توصیه می کنند. این بازه ها شرایط عملیاتی عادی را در نظر می گیرند. ماشینهایی که در محیطهای ساینده، دماهای شدید یا با چرخههای کاری بالا کار میکنند باید بیشتر بازرسی شوند و ممکن است نیاز به تعویض زودتر داشته باشند. زوال مشهود - ترک خوردگی، تاول زدن، یا خوردگی اتصالات - همیشه بیش از هر فاصله تقویمی اولویت دارد و تعویض فوری را تضمین می کند.
اتصالات پرس هیدرولیک به طور دائمی توسط یک ماشین گیره دار یا چین دار به بدنه شلنگ متصل می شوند که فرول اطراف پوشش بیرونی شلنگ را تغییر شکل می دهد و یک قفل مکانیکی ایجاد می کند. آنها قدرت کشش مداوم، ظاهر تمیز را ارائه می دهند و برای کاربردهای فشار بالا و ضربه زیاد ترجیح داده می شوند. در مقابل، اتصالات قابل استفاده مجدد از یک سوکت و نوک رزوه دار استفاده می کنند که شیلنگ را از داخل و خارج محکم می کند و می تواند جدا شود و به بخش شلنگ جدید منتقل شود. اتصالات قابل استفاده مجدد برای تعمیرات اضطراری صحرایی که ماشین چین دار در دسترس نیست مناسب هستند، اما عموماً برای کاربردهای فشار کمتر درجه بندی می شوند و برای جلوگیری از نشتی نیاز به بازرسی دقیق مونتاژ دارند. برای نصب های دائمی و مدارهای حیاتی ایمنی، مجموعه های چین دار انتخاب استاندارد هستند.
با استفاده از a شلنگ هیدرولیک فشار بالا با درجه فشار بالاتر از مدار مورد نیاز، به طور کلی قابل قبول است و خطر ایمنی ایجاد نمی کند. با این حال، شایان ذکر است که شیلنگهای با درجه بالاتر (مانند سازههای مارپیچ چهار سیم) معمولاً سفتتر هستند و شعاع خمش بزرگتری نسبت به شیلنگهای با رتبه پایینتر با همان اندازه سوراخ دارند، که میتواند مسیریابی را در تاسیسات محدود چالشبرانگیزتر کند. علاوه بر این، تعیین بیش از حد درجه فشار شیلنگ، هزینه مواد را بدون مزیت عملکرد میافزاید. توصیه عملی این است که درجه فشار شلنگ را با حداکثر فشار کاری مدار با ضریب ایمنی استاندارد 4:1 حداقل نسبت انفجار به فشار کاری مطابقت دهید، نه اینکه به طور قابل توجهی بیش از حد مشخص شود.
شناسایی الف شیلنگ هیدرولیک connector نوع رزوه هم به اندازه گیری ابعادی و هم به درک ویژگی های شکل نخ نیاز دارد. قابل اعتمادترین روش استفاده از یک مجموعه گیج شناسایی نخ است که شامل گیج های گام و درج های اندازه گیری OD است که BSP، NPT، JIC، ORFS و رشته های متریک را پوشش می دهد. ویژگیهای متمایز کلیدی عبارتند از گام نخ (رزوهها در هر اینچ یا در میلیمتر)، قطر اسمی، زاویه رزوه (55 درجه برای BSP، 60 درجه برای NPT و JIC)، و وجود یا عدم وجود یک صفحه آببندی یا شیار O-ring. اگر شک دارید، بندر یا همتای اتصال باید قبل از سفارش مونتاژ جایگزین، برای شناسایی به تامین کننده آورده شود، نه اینکه تنها بر اساس اندازه اسمی فرض شود.
اگر الف شیلنگ هیدرولیک در حین کار می ترکد، اولویت فوری ایمنی اپراتور و اطرافیان است. دستگاه را خاموش کنید یا پمپ را در اسرع وقت به طور ایمن متوقف کنید تا فشار حرکتی از بین برود و افرادی که در مجاورت ترکیدگی شلنگ هستند را تخلیه کنید. تا زمانی که فشار سیستم به طور کامل کاهش یافته است، به شلنگ خراب نزدیک نشوید. همه پرسنل را از نظر تماس مایع هیدرولیک بررسی کنید - هر زخم نفوذی، هرچند کوچک، باید به عنوان یک اورژانس پزشکی که نیاز به حضور فوری در بیمارستان دارد، درمان شود. پس از ایمن شدن صحنه، محل خرابی، علائم شلنگ، و شرایط عملیاتی را قبل از برداشتن مجموعه ناموفق مستند کنید، زیرا این اطلاعات برای شناسایی علت اصلی خرابی و جلوگیری از عود آن ارزشمند است.
1. مواد اولیه: فولاد کربنی و فولاد ضد زنگ موجود است 2. آبکاری استاندارد: روکش روی سه ظرفیتی (Cr3 / بدون کروم)، نقره ای و زرد 3...
See Details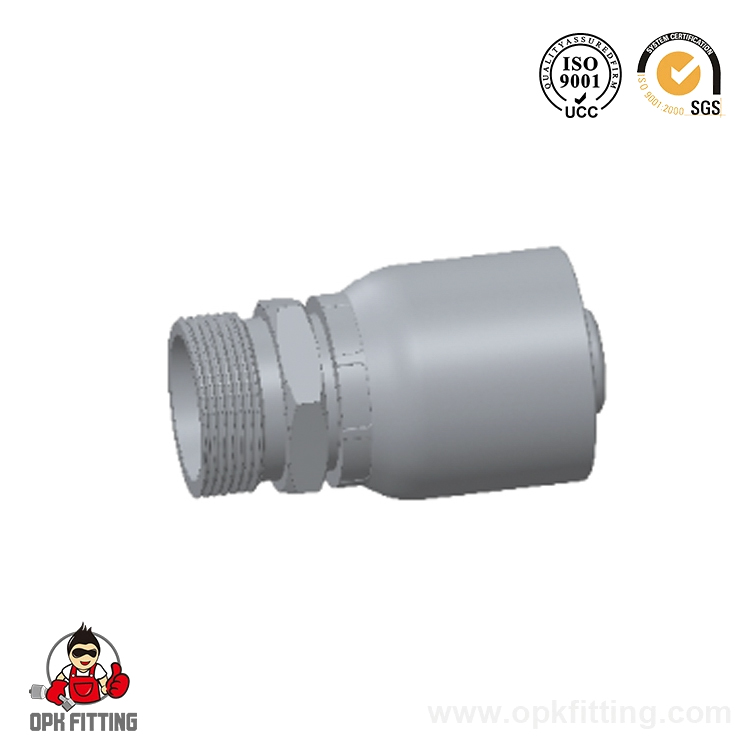
1. مواد خام: فولاد کربن و فولاد ضد زنگ موجود است 2. آبکاری استاندارد: روکش روی سه ظرفیتی (Cr3 / بدون کروم)، نقره ای و زرد 3. تست اسپری نمک: >...
See Details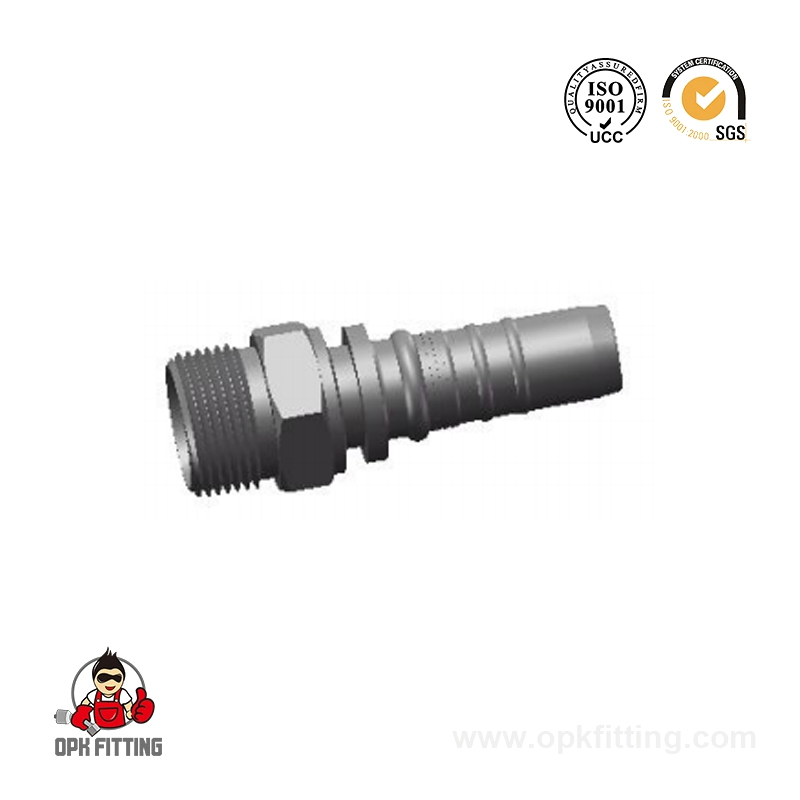
1. مواد خام: فولاد کربن و فولاد ضد زنگ موجود است 2. آبکاری استاندارد: روکش روی سه ظرفیتی (Cr3 / بدون کروم)، نقره ای و زرد 3. تست اسپری نمک: >...
See Details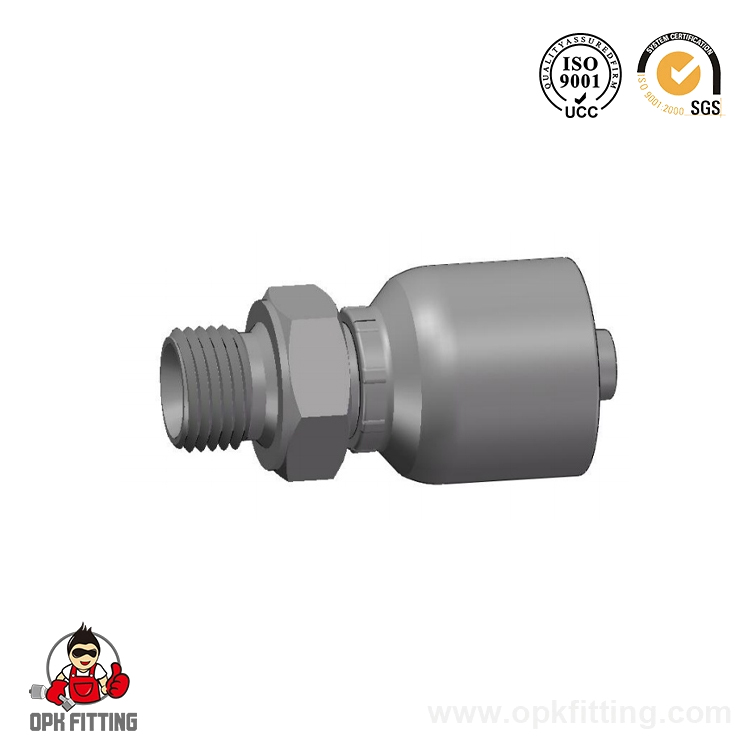
1. مواد خام: فولاد کربن و فولاد ضد زنگ موجود است 2. آبکاری استاندارد: روکش روی سه ظرفیتی (Cr3 / بدون کروم)، نقره ای و زرد 3. تست اسپری نمک: >...
See Details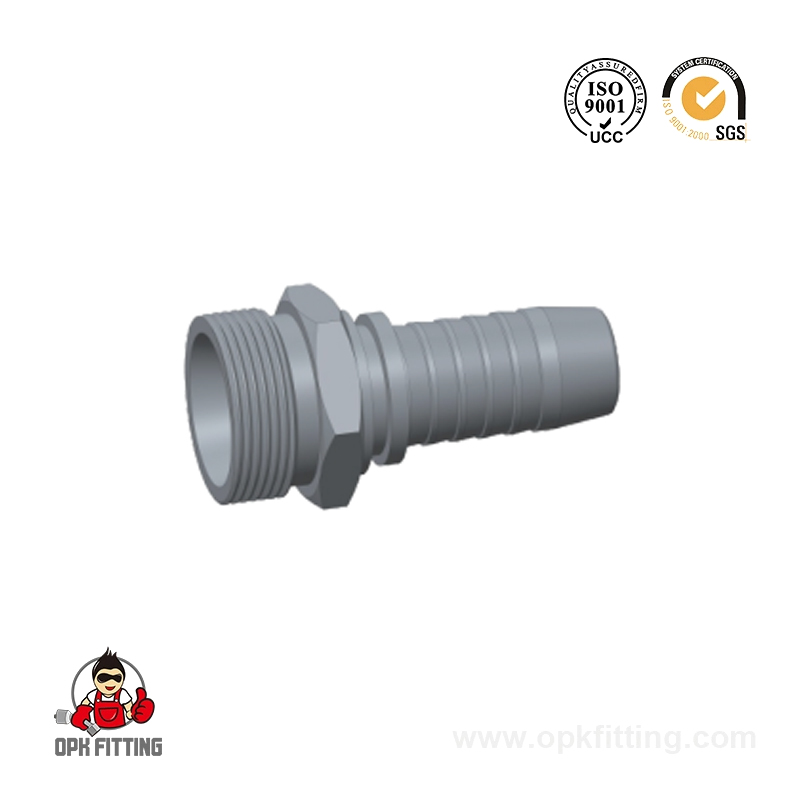
1. مواد خام: فولاد کربن و فولاد ضد زنگ موجود است 2. آبکاری استاندارد: روکش روی سه ظرفیتی (Cr3 / بدون کروم)، نقره ای و زرد 3. تست اسپری نمک: >...
See Details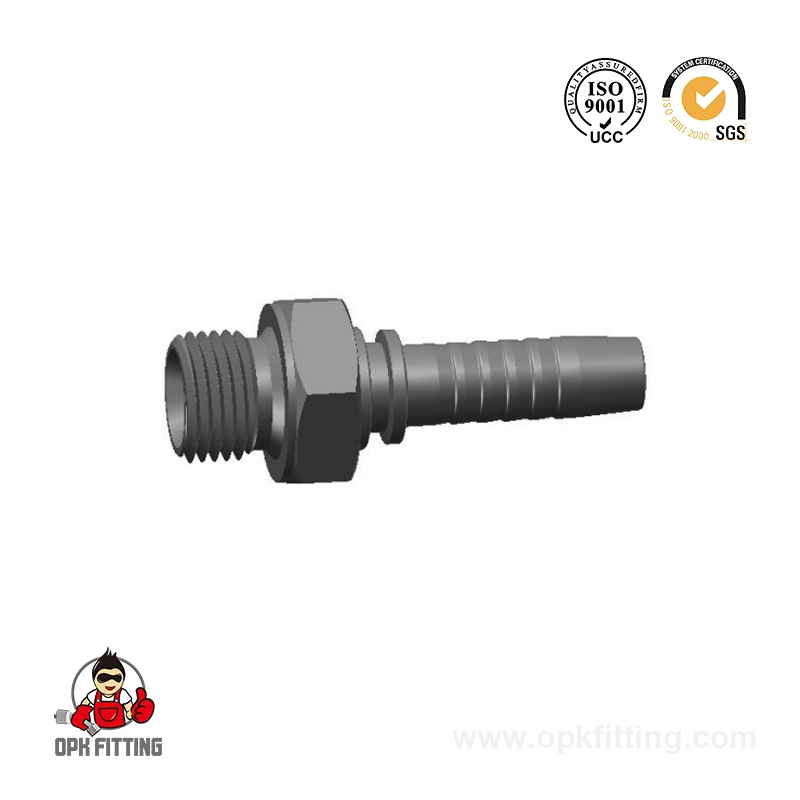
1. مواد خام: فولاد کربن و فولاد ضد زنگ موجود است 2. آبکاری استاندارد: روکش روی سه ظرفیتی (Cr3 / بدون کروم)، نقره ای و زرد 3. تست اسپری نمک: >...
See Details

+86-18868902802


شماره 298، جاده چنگهای، منطقه جدید بینهای، منطقه توسعه اقتصادی Fenghua، منطقه Fenghua، شهر نینگبو، استان ژجیانگ، چین
حق نشر @ Ningbo Opk Fitting Co., Ltd. تولیدکنندگان اتصالات شیلنگ هیدرولیک شرکت آداپتورهای OEM و سفارشی
